佛山快速成型:从产品打样到小批量注塑的一站式落地路径
在珠三角的制造业版图上,佛山是一个很难被绕开的名字。顺德的家电、南海的铝型材与五金、禅城的陶瓷装备、三水的饮料机械,这些产业集群共同构成了一个对"新产品多久能出来"极度敏感的市场。一款新的小家电、一台自动化设备的防护外壳、一套医疗器械的结构件,从图纸敲定到拿到可以装机测试的实物,中间那段路走得顺不顺,往往直接决定项目能不能赶上展会、能不能抢在竞品之前铺货。而这段路上最常见的角色,就是佛山快速成型服务。
它不是一个孤立的工序,而是一整套围绕"验证"展开的解决方案:结构验证、装配验证、外观评审、功能测试、小批量试产。理解这套逻辑,比单纯记住几家供应商的名字更有价值。
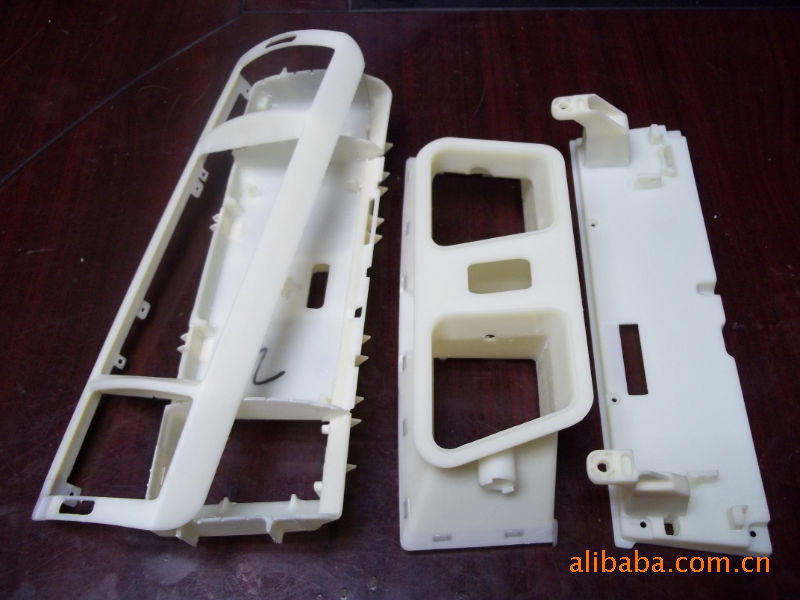
为什么佛山快速成型的需求密度这么高
快速成型行业的繁荣程度,本质上取决于周边有多少"正在开发新产品"的企业。佛山恰好具备几个天然条件:
- 产业链条完整:从铝型材挤压、五金冲压、注塑、喷涂到电子装配,几乎每个环节都能在半小时车程内找到配套厂,手板做完就能立刻进入下一道工序验证。
- 产品迭代快:家电、照明、电动工具、锂电设备、工业自动化设备更新节奏快,一年出几代新品是常态,对产品打样的时效要求远高于传统重工业。
- 下游客户分散:既有年出货几十万台的品牌厂,也有专做定制单的小型装备公司,需求量从单件到几百件不等,正好对应快速成型行业灵活的生产组织方式。
- 设计公司聚集:大量工业设计与结构设计团队扎堆在广佛一带,他们需要能快速响应改图、反复出样的合作方。
正因如此,佛山及周边的手板模型制作产能密度在全国都排在前列,尤其是顺德一带,聚集了大量经验丰富的技术工人与配套设备。
快速成型手板的四类主流工艺,分别解决什么问题
很多人把快速成型简单等同于"3D打印",实际上在工业实践中,它是一组互补工艺的组合。选错工艺,轻则成本翻倍,重则验证结论失真。
CNC 手板加工:尺寸精度与真实材质
CNC手板加工是从整块材料上通过数控铣削"减材"成型的方式,最大的价值在于两点:一是材质真实,可以直接用与量产一致的ABS、PC、PMMA、POM、尼龙,甚至铝合金手板;二是精度可控,关键配合面通常能做到±0.05mm以内,装配测试的说服力最强。
铝合金手板尤其值得单独说。当产品涉及散热结构、承重支架、电机外壳、设备面板时,塑胶件无法反映真实的强度与导热表现。此时用铝合金CNC加工出来的样件,既能做跌落与刚性测试,也能直接喷砂氧化做外观评审,甚至可以小批量装机使用。对于工业设备、无人机结构件、汽车零部件、机器人关节这类应用,铝合金手板几乎是必选项。
3D打印加工:速度与复杂结构
3D打印加工的优势在于不需要模具、不受结构复杂度限制。SLA光固化适合高精度外观件与精细结构,SLS尼龙适合功能性件与卡扣结构,FDM适合快速验证大体量结构,SLM金属打印则用于流道、轻量化拓扑结构等特殊场合。
需要提醒的是,3D打印件的力学性能通常具有方向性,层间结合强度弱于本体材料。用它做外观评审、装配干涉检查非常高效,但用来推断注塑件的卡扣寿命,往往会得出偏乐观的结论。
硅胶复模:小批量过渡的最佳性价比
当客户需要10到50件左右的试装件,CNC一件件做太慢、开钢模又太贵时,硅胶复模就是那个平衡点。用CNC或3D打印做出原型件,翻制硅胶软模,再灌注聚氨酯材料,可模拟ABS、PP、软胶等不同硬度与颜色。
它的价值在于能够低成本复制出接近注塑外观的样件,适合市场部拿去拍宣传照、装机演示,或给整机厂做小批量试装。缺点是模具寿命有限,通常二三十模次后精度开始下降,且不适合长期高温工况。
小批量注塑:从验证走向量产
当产品结构冻结、需要几百到几千件用于试销或装机时,小批量注塑就登场了。通过简易模、软模或快速钢模,可以在可控的模具投入下获得真正的注塑件——材质、缩水率、外观质感与量产完全一致。
这一步的意义不只是"做出零件",而是提前暴露量产风险:熔接痕位置是否影响外观、卡扣脱模是否顺畅、壁厚是否导致缩水凹陷、浇口位置是否留下明显痕迹。这些问题在手板阶段发现,改动成本极低;等大模开好再返工,代价可能是六位数。
四种工艺横向对比
| 工艺 | 适用数量 | 精度与材质 | 典型场景 |
|---|---|---|---|
| CNC手板加工 | 1–30件 | 精度高,材质真实(含铝合金) | 结构装配验证、功能测试、铝合金结构件 |
| 3D打印加工 | 1–20件 | 精度中上,材质受限 | 外观评审、复杂结构、快速迭代 |
| 硅胶复模 | 10–50件 | 精度中,可模拟多种塑料 | 小批量试装、样机展示、市场预热 |
| 小批量注塑 | 100–5000件 | 与量产一致 | 试销、装机、量产前工艺验证 |
手板模型报价是怎么算出来的
客户最常问的问题就是价格,但手板模型报价从来不是一个可以一口回答的数字。它由若干变量叠加而成,理解这些变量,就能判断一份报价是否合理。
- 加工方式:同样的零件,3D打印、CNC、复模的价格可能相差数倍。
- 尺寸与结构复杂度:加工面积、需要几轴设备、是否有深腔与薄壁、是否需要多次翻面装夹。
- 材质:普通ABS板材与进口PEEK、钛合金、镁铝合金的成本差异巨大。
- 表面处理:打磨、喷油、丝印、电镀、氧化、拉丝、镭雕,每一项都是独立工序。
- 精度要求:公差收紧一档,加工时间与报废率可能明显上升。
- 数量与交期:急件通常需要加急排产,单价自然会高一些。
因此,想让报价又快又准,最好的做法是把3D图纸、材质要求、表面处理说明、装配关系以及目标数量一次性提供清楚。信息完整的询价,往往当天就能拿到明细;反复来回确认的,光沟通成本就要耗掉两三天。
从产品打样到量产,一条完整的验证路径
一个成熟的项目通常会走这样几个阶段:
- 概念验证:用3D打印快速做出外形件,确认比例、握感与人机关系。
- 结构验证:用CNC手板加工出关键配合件,测试装配、干涉、强度。
- 外观评审:表面处理到位的手板,用于内部评审与客户提案。
- 小批试装:通过硅胶复模或小批量注塑取得数十至数百件,用于整机试装与展会展示。
- 量产前验证:小批量注塑件装机运行,验证工艺稳定性。
- 开模量产:结构冻结后正式开模。
这条路径看起来循序渐进,实操中却常常需要交叉进行——比如外观件走复模、结构件走CNC,两条线并行推进,才能把时间压到最短。
怎样判断一家顺德手板厂是否靠谱
佛山尤其是顺德一带,顺德手板厂数量众多,能力差异也很大。可以从几个角度去甄别:
- 设备配置是否齐全:只有几台3D打印机的工作室,做不了高精度铝合金结构件;只有CNC的工厂,遇到复杂曲面就力不从心。三轴、四轴、五轴CNC、多种3D打印设备、复模与注塑能力齐备,才谈得上"一站式"。
- 是否有工程介入能力:好的供应商会在开工前指出图上的问题,比如壁厚不均、脱模斜度不足、卡扣容易断。只会照图加工的,往往把问题留到装配环节才暴露。
- 表面处理是自己做还是外发:外发会拉长交期,也会在出现色差、流挂时难以追责。
- 是否愿意提供过程照片:加工中同步反馈进度和半成品照片,是管理规范的直接体现。
- 保密措施:是否签署保密协议、是否有独立的样品存放区域。
常见问题解答
Q:做一个手板大概要多久?
常规结构件3D打印通常1至2个工作日,简单CNC件2至3个工作日,复杂件含表面处理一般5至7个工作日。具体还是要看结构难度和当时的排产情况。
Q:佛山快速成型能做金属件吗?
可以。铝合金、镁合金、不锈钢、黄铜、钛合金都能通过CNC加工;结构特殊的小型金属件也可用SLM金属3D打印。
Q:小批量注塑多少件才划算?
通常100件以上开始体现成本优势。数量越少,单件摊到的模具成本越高;如果只有几十件,硅胶复模往往更经济。
Q:图纸还没完全定下来能开工吗?
可以分阶段推进。先做外形件确认整体形态,等结构细节落定后再加工关键配合部位,这样能避免一次性投入过大。
把打样这件事,做成产品开发的一部分
快速成型的价值,从来不只是"做一个看得见的样品"。它是设计意图与制造现实之间的第一道桥梁:在这里,图纸上那个完美的圆角会第一次暴露脱模问题,那个自信的卡扣会第一次断在手里,那个被忽略的散热间隙会第一次让温度超标。越早暴露,代价越低。
华创精工快速成型长期服务于佛山及珠三角的产品开发团队,覆盖CNC手板加工、3D打印加工、硅胶复模、小批量注塑与铝合金手板加工,从单件产品打样到数百件小批量试产,提供结构评估、工艺建议与表面处理配套。如果你手上正有图纸等待落地,不妨先把需求说清楚——多数时候,一份明确的方案比一份便宜的报价更有意义。