佛山快速成型服务全解析:从手板模型制作到小批量注塑的落地指南
在制造业高度聚集的珠三角,产品从图纸走向量产的节奏越来越快。佛山快速成型行业依托本地家电、陶瓷、五金、汽车零部件、医疗器械等完整产业链,形成了以手板模型制作、3D打印加工、CNC手板加工、硅胶复模、小批量注塑为核心的配套服务体系。对于研发团队而言,理解这些工艺的边界与衔接方式,比单纯比价更能决定项目成败。本文围绕佛山快速成型的实际应用场景,梳理工艺选择、材料匹配、报价逻辑与质量控制要点,帮助硬件团队少走弯路。
佛山快速成型在制造链条中的位置
快速成型并不是单一工艺,而是一组"从数据到实物"的验证手段。在佛山及顺德一带的制造生态中,它通常承担三类任务:外观验证、结构验证和功能验证。外观验证关注曲面、纹理、配色与装配缝隙;结构验证关注卡扣、螺柱、壁厚与干涉;功能验证则要求材料强度、耐温、绝缘或食品接触安全等指标达标。三类任务对应的工艺路线差别很大,用错工艺往往导致"样品像但装不上"或"装得上但测不了"。
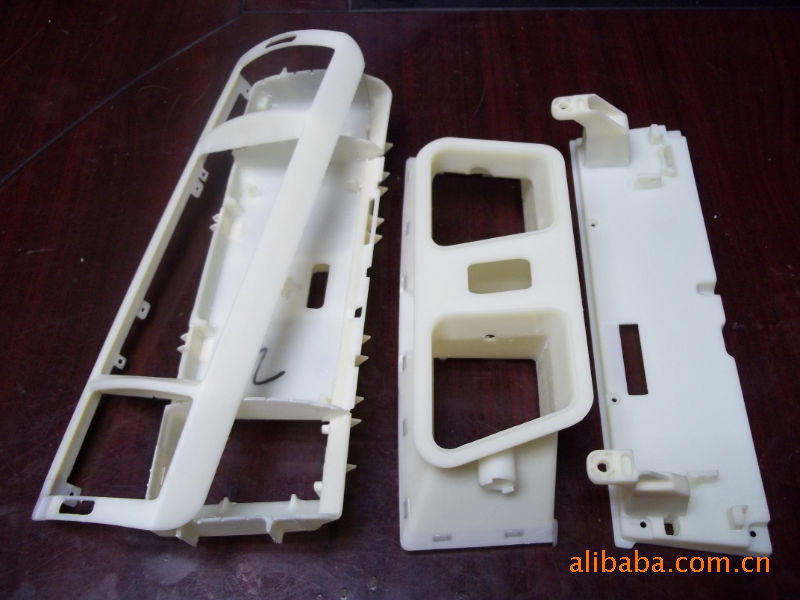
佛山快速成型的典型交付形态包括:CNC手板加工出的铝合金手板与工程塑料手板、3D打印加工出的光敏树脂与尼龙件、硅胶复模小批量翻制件,以及小批量注塑的试模件。它们共同构成产品打样阶段的"工具箱",而顺德手板厂多集中在模具配套与家电结构件领域,形成了较强的快速响应能力。
主流工艺对比:CNC手板、3D打印与硅胶复模
CNC手板加工
CNC减材加工适合尺寸精度要求高、表面质量要求好的结构件。铝合金手板在散热壳体、支架、面板类零件中应用广泛,能较好地反映阳极氧化、喷砂、拉丝等后处理效果;工程塑料如ABS、PC、PMMA、POM、PA等则常用于外壳与内部支撑件。CNC的优势在于材料真实、力学性能接近量产件,适合做跌落、装配与部分功能测试;局限在于复杂内腔与深腔结构加工受限,薄壁件存在装夹变形风险。
3D打印加工
3D打印加工在佛山快速成型服务中承担"快"的角色。SLA光敏树脂适合高精度外观件与透明件,SLS尼龙适合带铰链、卡扣的一体化结构,FDM则多用于大体量草模。打印件的价值在于快速迭代与复杂几何成型,但层间强度、各向异性与耐温性需要提前评估,涉及承力结构时不宜直接替代注塑件做极限测试。
硅胶复模
硅胶复模是小批量手板的高性价比方案。以CNC或3D打印母模翻制硅胶模具,再用PU树脂浇注,可在数十件量级内快速复制,支持多色、软硬复合与包胶结构。它适合展会样机、客户送样与小批试销,但模具寿命有限,尺寸稳定性略逊于注塑,超过一定数量后单件成本优势会迅速消失。
材料与后处理:决定手板"像不像"的关键
很多手板模型报价差异,本质来自材料与后处理口径不同。佛山快速成型常见材料体系包括:ABS、PC、PC/ABS、PMMA、POM、PA6/PA66、PP、PE、TPU,以及铝合金6061、7075、不锈钢、黄铜等。选择时应回到使用场景:需要透明导光看PMMA或PC;需要耐磨自润滑看POM;需要耐化学与韧性看PP或PE;需要螺纹强度看金属嵌件或铝合金手板。
后处理直接决定外观验收结果。常见工序有打磨、原子灰、底漆、面漆、UV喷涂、丝印移印、镭雕、电镀、阳极氧化、喷砂与拉丝。需要提醒的是,喷涂颜色受底材与工艺影响,同一色号在不同材料上会有色差,正式量产前应保留色板并记录工艺参数。对于食品接触、医疗或儿童用品相关项目,材料合规与检测报告应提前确认,避免样品阶段合规、量产阶段返工。
手板模型报价为什么差异大
手板模型报价通常由结构复杂度、尺寸、材料、精度、表面处理、数量与交期共同决定。同样一个外壳,是否需要拆件、是否含滑块倒扣、是否要求纹理复制、是否需要装配治具,都会显著影响工时。佛山快速成型的常见计价逻辑是"材料费+加工工时+后处理+编程与装夹+检测",小批量注塑则还需计入模具费用、试模次数与材料损耗。
- 结构复杂度:拆件数量、深腔、薄壁、微孔、纹理面都会增加加工与打磨时间。
- 精度要求:公差收紧意味着更多装夹与检测工序,成本随之上升。
- 表面处理:多道喷涂、电镀、阳极氧化与镭雕按工序累加。
- 数量与交期:单件与批量单价不同,加急通常涉及排产调整费用。
建议询价时提供3D图纸(STEP/IGES)、2D关键尺寸标注、材料与表面要求、装配关系说明与目标数量,并要求报价单列明工艺路线与不含项。透明的报价结构比单纯低价更有利于后续变更控制。
从打样到小批量注塑的衔接要点
产品打样的终点不是"样品通过",而是"可制造性确认"。在佛山快速成型项目中,常见的衔接动作包括:DFM可制造性分析、拔模斜度与壁厚检查、浇口位置与熔接线评估、缩水与变形预判、装配公差链复核。硅胶复模件与CNC手板在装配上通过,并不代表注塑件一定通过,因为注塑存在收缩率、翘曲与熔接线强度差异。
小批量注塑阶段建议保留试模记录,对首件进行全尺寸测量与关键性能测试,并同步确认模具钢材、模穴数、冷却水路与顶出方案。对于铝合金手板验证过的散热结构,注塑件需重新评估导热路径;对于3D打印验证过的卡扣,注塑件需复核疲劳寿命。把这些问题在打样阶段暴露,远比量产阶段改模经济。
质量控制与验收建议
快速成型手板的验收应围绕"用途"设定标准。外观件以样板与色板为基准,在标准光源下比对;结构件以关键尺寸、装配间隙与功能测试为准;功能件需明确测试条件与判定阈值。佛山快速成型服务中,常见的检测手段包括三坐标测量、影像测量、粗糙度与色差仪检测,以及装配检具验证。
交付时建议同步归档:版本图纸、工艺路线、材料批次、后处理参数、检测报告与变更记录。对于顺德手板厂配套的家电与汽车零部件项目,PPAP思路中的部分要求可提前借鉴,有助于后续量产审核。
选择佛山快速成型供应商的实用清单
- 工艺覆盖:是否同时具备CNC手板加工、3D打印加工、硅胶复模与小批量注塑能力,减少多头协调成本。
- 工程支持:能否提供DFM建议、材料推荐与装配问题定位,而不只是"按图加工"。
- 设备与精度:加工幅面、主轴转速、打印精度与检测设备是否匹配项目需求。
- 后处理能力:喷涂、电镀、阳极氧化、镭雕是自有还是外协,外协环节的质量与交期如何管控。
- 保密与合规:图纸与数据管理流程、保密协议签署、材料合规文件提供能力。
- 响应速度:打样周期、加急机制、变更响应与问题闭环效率。
佛山快速成型的竞争力,最终体现在"把设计意图准确、稳定、可重复地变成实物"的能力上。对于研发团队来说,选对工艺路线、把报价口径问清楚、把验收标准前置,往往比反复压价更能缩短产品上市周期。华创精工快速成型长期服务于家电、汽车零部件、医疗器械与消费电子等领域的打样需求,围绕手板模型制作、CNC手板加工、3D打印加工、硅胶复模与小批量注塑提供一体化配套,如需进一步评估项目可行性,可从图纸与使用场景沟通开始。