佛山快速成型全解析:从手板模型到小批量注塑的一站式打样指南
在制造业高度集聚的珠三角,产品从图纸走向量产,中间往往隔着一段关键环节——打样。佛山快速成型行业正是围绕这段环节成长起来的服务生态,涵盖手板模型制作、3D打印加工、CNC手板加工、硅胶复模、小批量注塑等多种工艺。对于家电、汽车零部件、医疗器械、五金制品等领域的研发团队而言,找到一家工艺齐全、响应及时的顺德手板厂,往往能显著缩短产品上市周期。本文围绕佛山快速成型的常见工艺、材料选择、报价逻辑与选厂要点展开,帮助采购与研发人员理清思路。
佛山快速成型为何成为珠三角打样的重要节点
佛山的制造业基础决定了快速成型服务在这里有天然的土壤。本地及周边聚集了大量家电、家具、陶瓷卫浴、金属制品、汽车配件和电子通信设备企业,这些行业的产品迭代节奏快,对新品外观验证、结构验证和功能测试的需求密集。研发团队需要在不开启钢模的前提下,快速拿到可装配、可测试的样件。
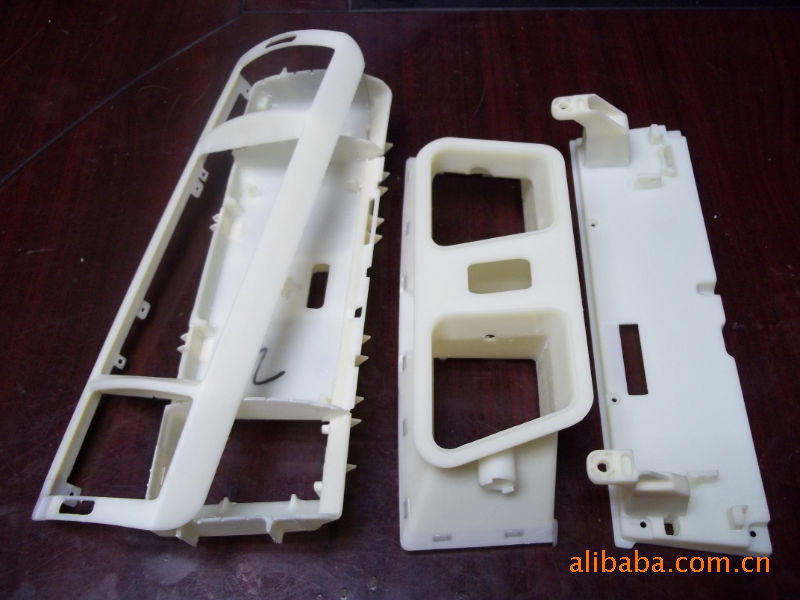
从产业链角度看,佛山快速成型的优势体现在几个方面:
- 配套完整:模具、五金、注塑、表面处理、检测等环节在本地高度集中,样件从加工到后处理可以在短距离内完成。
- 响应速度快:多数手板厂支持当天报价、隔天开工,适合研发阶段频繁改图、反复验证的节奏。
- 工艺组合灵活:CNC手板加工、3D打印加工、硅胶复模、小批量注塑可以在同一项目内组合使用,兼顾外观、结构与成本。
- 人才与经验积累:顺德、南海一带的手板师傅长期服务家电与汽车客户,对装配公差、表面处理要求理解较深。
这也是为什么不少外地研发团队在搜索"顺德手板厂"或"佛山快速成型"时,会把佛山列为打样的优先选项。
主流快速成型工艺对比:CNC、3D打印与硅胶复模
不同工艺适合不同的验证目的。理解它们的差异,是控制手板模型报价和项目进度的前提。
CNC手板加工
CNC手板加工通过减材方式从整块材料中铣削出零件,适合对尺寸精度、表面质感和材料性能要求较高的场景。铝合金手板、ABS、PC、PMMA、POM等材料都可以加工,样件强度接近最终产品,可直接用于结构装配测试、跌落测试和外观评审。缺点在于复杂内腔和深腔结构加工受限,工时成本相对较高。
3D打印加工
3D打印加工属于增材制造,适合结构复杂、内部流道多、传统加工难以成型的零件。SLA光敏树脂打印表面细腻,适合外观验证;SLS尼龙打印强度较好,可用于功能测试;FDM则多用于快速验证装配关系。3D打印的优势是速度快、复杂度不敏感,但在大尺寸件、高精度配合面和材料一致性方面,仍需结合CNC工序补强。
硅胶复模
硅胶复模以原型件为母模,翻制硅胶模具后浇注PU树脂,适合小批量、多颜色的样件复制。当产品需要十几件到几十件的试产验证,或需要制作多种配色方案供市场评审时,硅胶复模在成本和周期上比CNC逐件加工更有优势。它的局限在于模具寿命有限、材料选择相对集中在PU体系。
小批量注塑
当验证进入试产阶段,小批量注塑更接近真实量产状态。通过简易模或钢模进行小批量注塑,可以得到与量产一致的注塑件,用于整机装配、可靠性测试和认证送样。对于需要提交安规认证或客户封样的项目,小批量注塑件通常比手板件更具说服力。
手板模型报价的影响因素
很多客户在询价时会发现,同样的图纸不同厂家报价差异明显。手板模型报价通常由以下几项构成:
- 零件尺寸与结构复杂度:尺寸越大、曲面越多、拆件越细,加工工时和编程时间越长。
- 材料成本:铝合金手板与普通工程塑料的单价差异较大,特殊材料还需考虑采购周期。
- 工艺路线:单件CNC加工与"CNC原型+硅胶复模"的组合,单价结构完全不同。
- 表面处理:打磨、喷油、丝印、电镀、阳极氧化等后处理工序会叠加成本。
- 精度与检测要求:是否需要三坐标检测、是否提供检测报告,会影响报价。
- 数量与交期:加急订单通常涉及加班与排产调整,价格会有所上浮。
建议询价时提供完整3D图纸、2D关键尺寸标注、材料要求、表面处理说明和目标数量,厂家才能给出可执行的报价,避免后期反复变更。
如何选择靠谱的顺德手板厂
佛山快速成型服务商数量众多,水平参差不齐。筛选时可以从以下几个维度考察:
- 工艺覆盖能力:是否同时具备CNC手板加工、3D打印、硅胶复模和小批量注塑能力,能否在一个项目内协同多种工艺。
- 设备与精度:三轴、四轴、五轴CNC设备配置,打印设备精度,是否有恒温车间和检测设备。
- 工程配合度:是否提供DFM可制造性分析、拆件建议和装配干涉检查,而不只是被动接单加工。
- 后处理能力:喷油、丝印、镭雕、电镀、阳极氧化等工序是自有还是外协,直接影响交期与一致性。
- 保密与项目管理:是否签署保密协议,是否有专人跟进项目进度并及时反馈问题。
- 案例经验:是否服务过家电、汽车零部件、医疗器械等对精度和外观要求较高的行业。
条件允许时,建议实地考察车间,观察设备状态、物料管理和样件陈列,这比单纯比价更能反映真实水平。
从手板到量产:打样阶段的常见坑与规避方法
打样不是孤立环节,它服务于后续的量产。实践中常见的问题包括:
- 只做外观不做结构:外观件漂亮但装配干涉、卡扣强度不足,导致开模后返工。建议在手板阶段完成装配验证和关键受力测试。
- 忽略材料收缩与公差:手板件按图纸加工,注塑件存在收缩率差异,配合面需预留调整空间。
- 表面处理与量产工艺不一致:手板喷油效果与注塑件喷涂效果可能存在色差和质感差异,封样时应明确标准。
- 图纸版本混乱:多轮修改后未统一版本,导致样件与最新设计不符。建议建立版本编号和变更记录。
- 过早开钢模:结构尚未验证成熟就投入模具,改模成本高。合理路径是先手板验证,再小批量注塑试产,最后开模量产。
把打样当作量产的前置验证来管理,而不是简单的"做个样子看看",能有效降低整体开发风险。
结语
佛山快速成型的价值,不只是把图纸变成实物,更在于用合适的工艺组合帮助研发团队快速试错、低成本迭代。无论是铝合金手板的结构验证、3D打印的复杂件成型,还是硅胶复模与小批量注塑的试产过渡,选择工艺齐全、工程配合到位的服务商,往往比单纯压低单件报价更有意义。对于正在推进新产品打样的团队,建议尽早与手板厂进行技术沟通,把可制造性问题解决在开模之前。